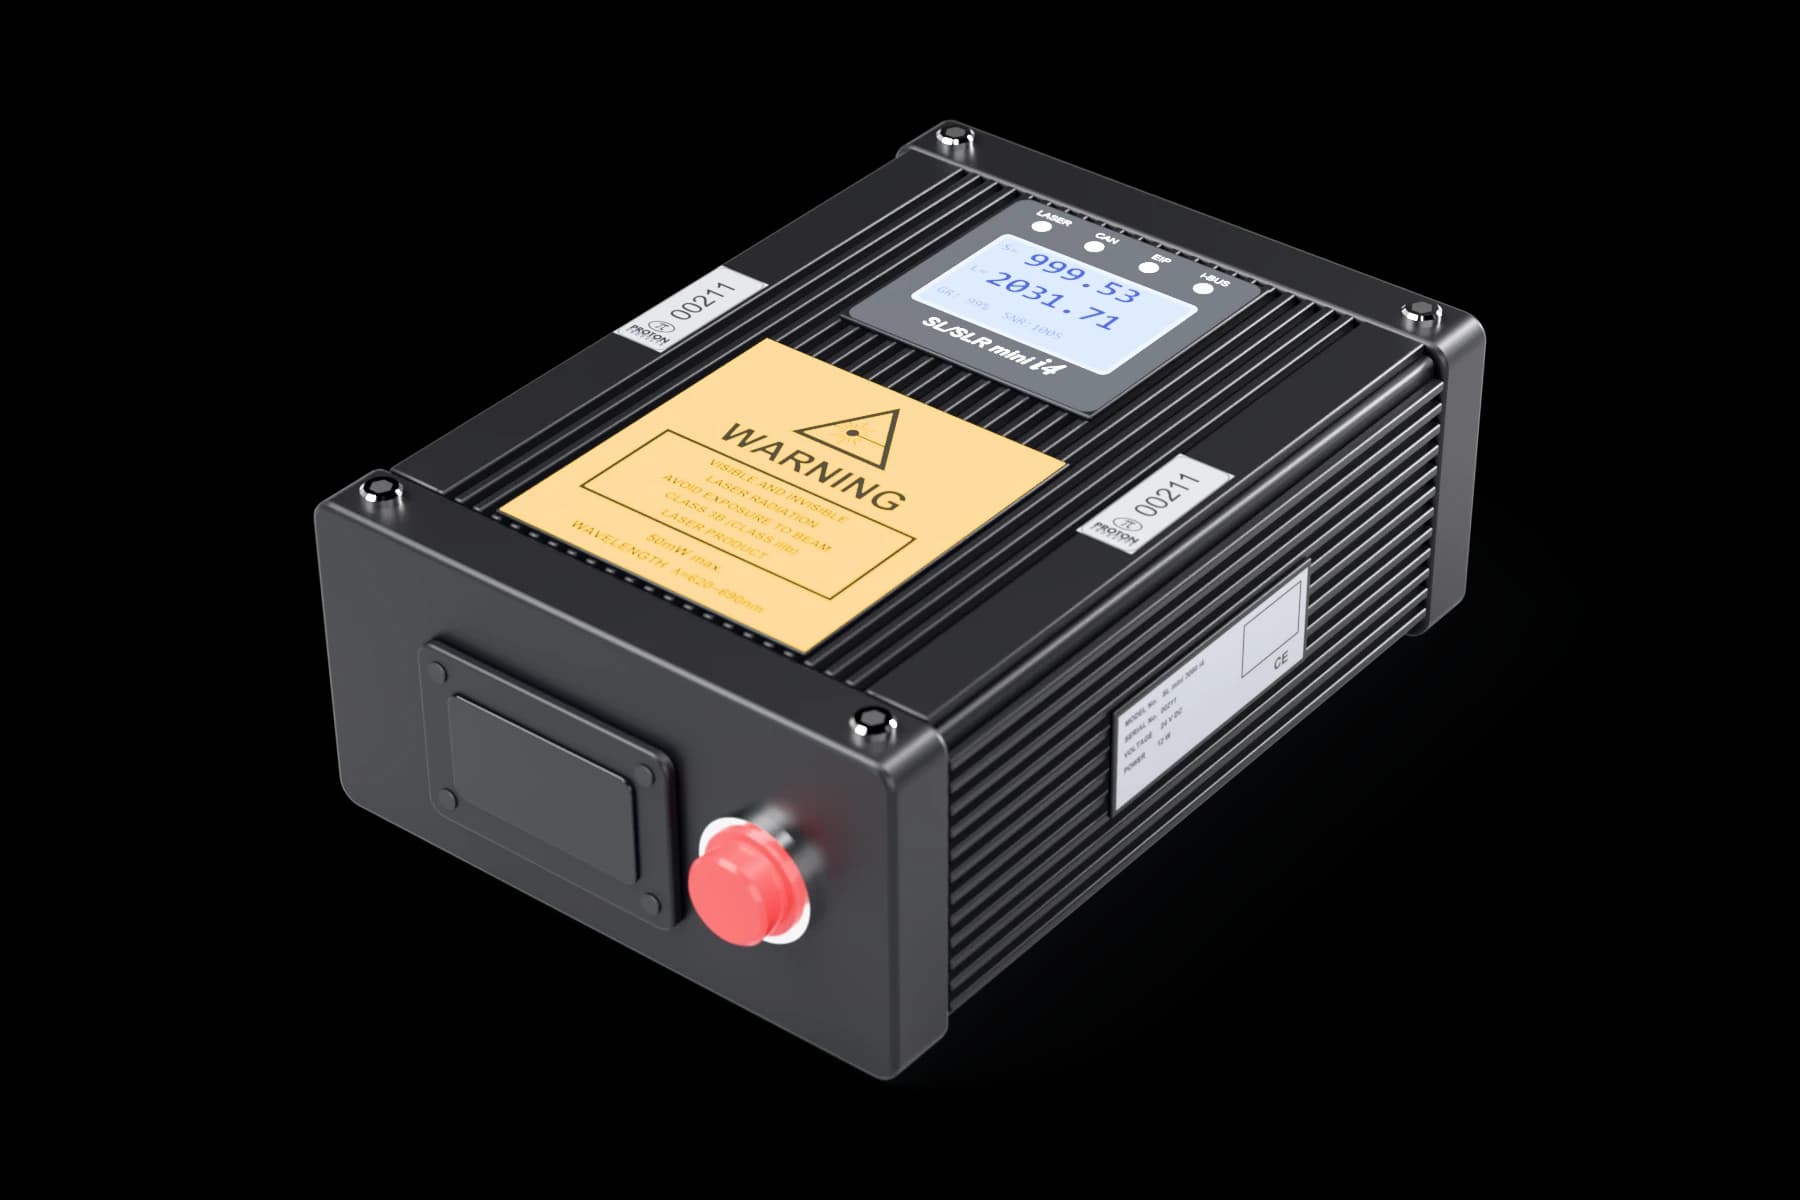
 SLmini 3060-i4한국 공식 대리점
배터리 · 전극 프레싱 공정
비접촉식 속도-길이 측정 시스템
비접촉식 레이저 도플러 방식을 통해 다양한 제품의 속도와 길이를 실시간으로 측정하여 품질과 생산 효율을 극대화합니다.
프로센은 Proton Products(프로톤)의 한국 공식 대리점으로, SLmini 3060-i4 공급부터 측정 검토·설치·연동·사후 지원까지 직접 맡습니다. Proton Products 파트너 소개
비접촉측정실시간 연신량 측정접촉식 엔코더 대체단방향양방향
핵심 사양
전체 사양 보기 →- 측정 범위
- 20 / 60mm(1220 / 3060)
- 정확도
- ±0.05%
- 반복성
- ±0.02%같은 대상을 반복해 잴 때의 흩어짐
- 최대 속도
- 2,000 / 5,000m/min(1220 / 3060)
바로 통화하려면 032-811-3457
비접촉 속도·길이
속도 m/min길이 m코팅부 길이 mm기준 433.0 ±0.5σ 무지부 길이 mm기준 15.7 ±0.2σ 패턴 # 판정 OK장면과 측정 값은 이해를 돕기 위한 시연용 예시입니다.
01
제품 개요
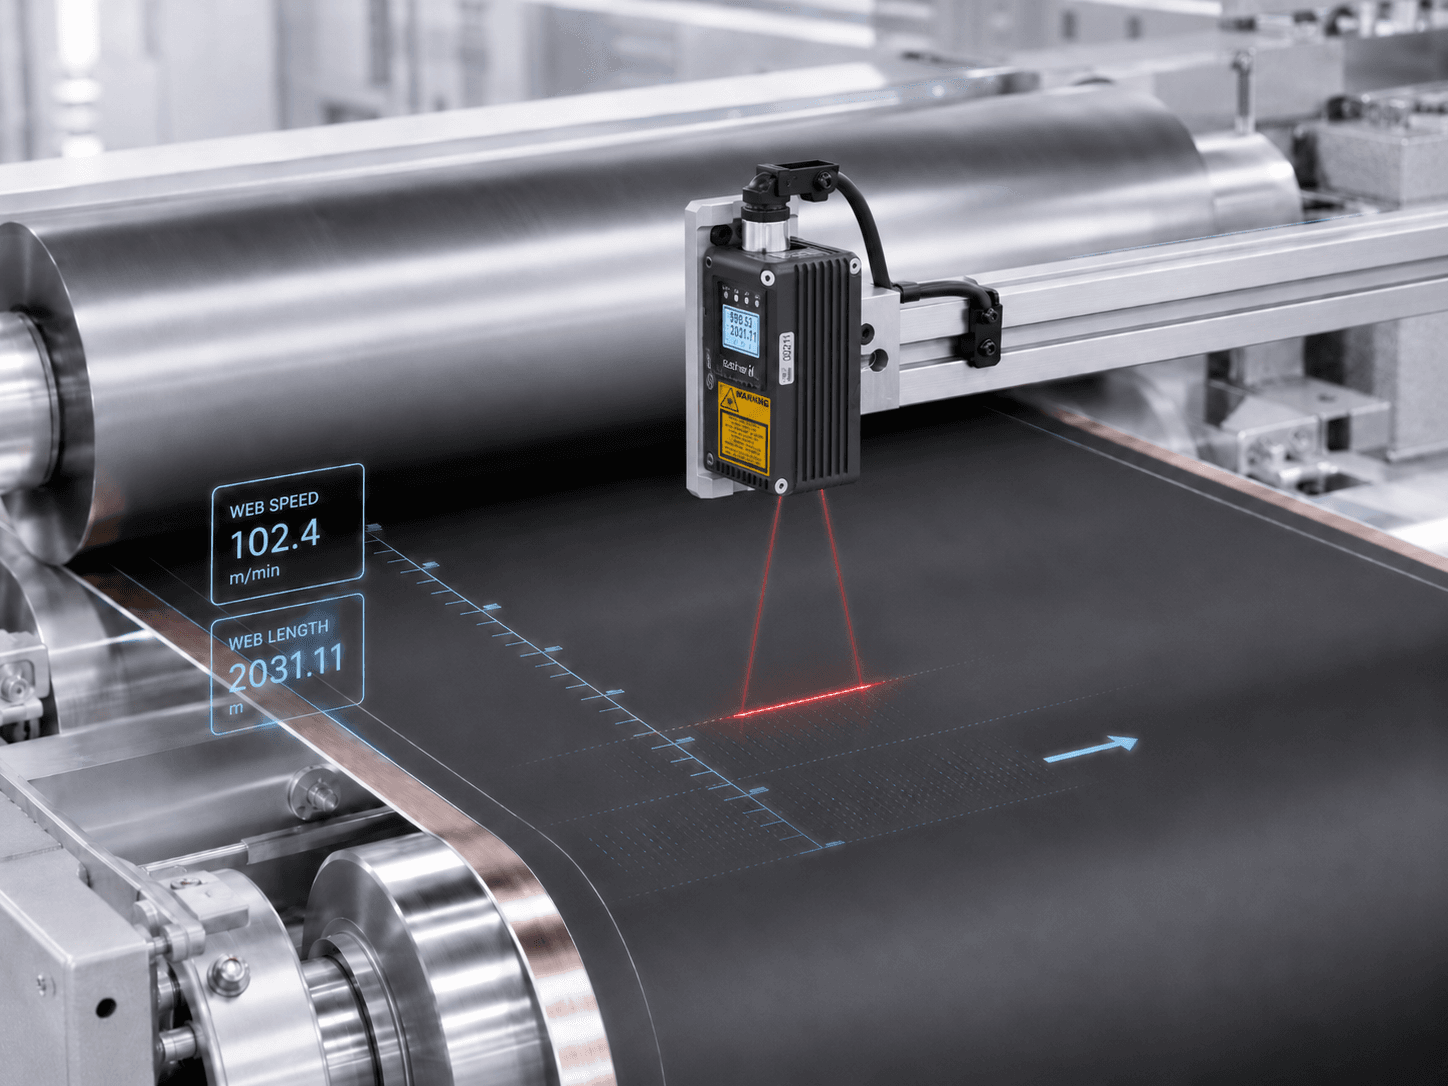
비접촉식 속도-길이 측정 시스템은 레이저 도플러 방식으로 제품의 이동 속도를 직접 측정하고, 이를 시간 적분해 길이를 산출합니다(L = ∫v dt). 롤이나 휠에 닿지 않으므로 슬립과 마모가 원리적으로 발생하지 않습니다.
휠 엔코더나 서보 엔코더는 롤(모터)의 회전량을 재는 방식입니다. 측정 대상이 제품이 아니라 롤이라는 점에서 근본적인 한계가 있고, 휠 마모와 슬립이 그대로 오차로 누적됩니다. 본 시스템은 제품 표면을 직접 측정해 생산량과 1:1로 대응시킵니다.
- 정확도 ±0.05 % · 반복성 ±0.02 %
- No Slip · No Wear-out · No Calibration — 소모품과 주기적 교정이 없습니다
- 최대 5,000 m/min — 고속 라인 대응
- 정·역방향 검출 — SLR 계열은 0 m/min부터 양방향 측정
02
측정 원리
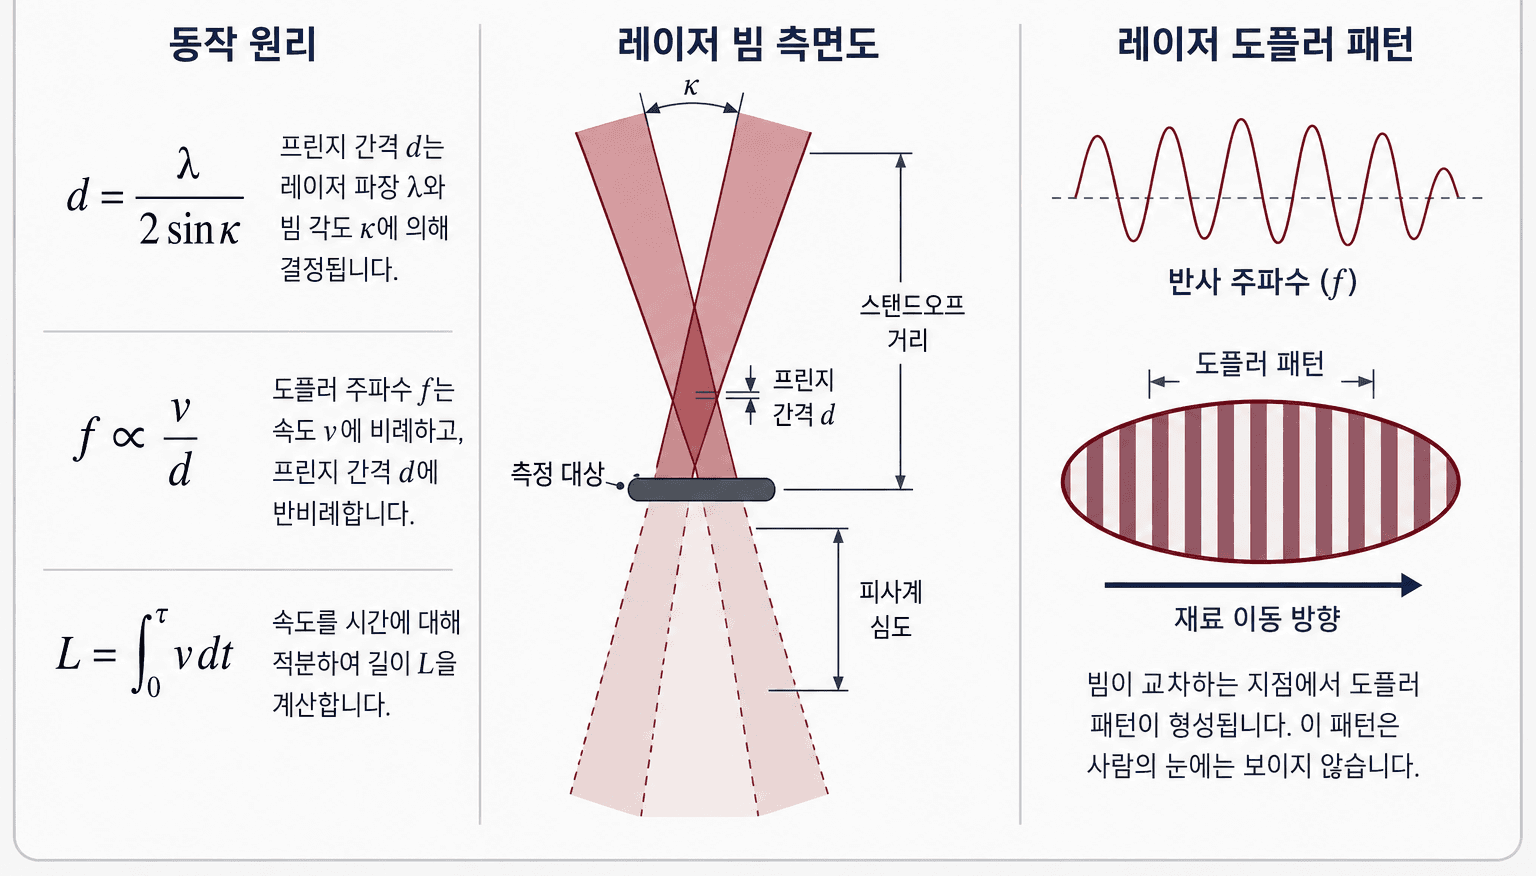
- 1
레이저 간섭 무늬
두 레이저 빔이 한 점에서 만나 눈에 보이지 않는 간섭 무늬를 만듭니다.
- 2
도플러 주파수로 속도
제품이 무늬를 지나가며 산란한 빛의 주파수에서 이동 속도를 얻습니다.
- 3
속도를 적산해 길이
속도를 시간에 대해 적분하면 길이가 됩니다. 롤이 아니라 제품을 직접 잽니다.
01
속도를 재고, 시간으로 적산해 길이를 얻습니다
658 nm 레이저를 한 점에 집속해 간섭 무늬(프린지)를 만듭니다. 프린지 간격 d는 레이저 파장 λ와 빔 교차 각도 κ로 결정됩니다(d = λ / 2 sin κ). 측정 대상이 이 지점을 통과하면 산란광에 속도에 비례하는 도플러 주파수가 실리고(f ∝ v / d), 이 주파수에서 속도를 얻습니다. 속도를 시간에 대해 적분하면 곧 길이입니다(L = ∫v dt). 프린지는 사람 눈에는 보이지 않습니다.
접촉식 엔코더 대비
02
롤이 아니라 제품을 직접 잽니다
휠 엔코더와 서보 엔코더는 롤의 회전량으로 길이를 추정합니다. 제품이 아닌 롤을 재는 방식이라 슬립이 발생하면 그만큼 오차가 되고, 휠이 마모되면 값이 서서히 틀어져 주기적인 교정과 교체가 필요합니다. 비접촉 방식은 제품 표면의 이동량을 직접 읽어 생산량과 1:1로 대응시키므로, 슬립·마모·교정에서 자유롭고 관리 비용이 줄어듭니다. 측정값은 장비 속도 제어, 검사기 트리거, 생산량 집계에 그대로 활용됩니다.
공정 간 수율 관리
03
전 공정을 같은 기준으로 이어 붙입니다
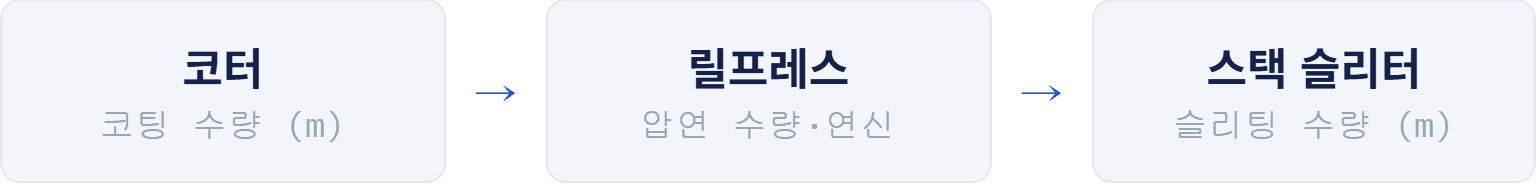
공정마다 측정 방식과 기준이 다르면 같은 제품인데도 공정별 생산량이 어긋나고, 그 차이가 어디서 발생했는지 추적할 수 없습니다. 전 공정에 동일한 비접촉 측정을 적용하면 코터·릴프레스·슬리터의 길이가 하나의 기준으로 연결되어, 공정 간 수율 손실이 발생한 구간을 특정할 수 있습니다.
03
상세 사양
공통 사양8개 항목
- 정확도
- ±0.05 %
- 반복성
- ±0.02 %
- 최대 가속도
- 1,000 m/s² 초과
- 측정 업데이트
- 20 µs · 측정 속도 200 kHz
- 출력 분해능
- 20 µm
- 전원 · 보호등급
- 24 Vdc / 8 W · IP67
- 동작 온도
- 5 ℃ ~ 40 ℃
- 표시
- LCD 패널 탑재 — 실시간 확인
구성별 상세 사양과 선택 가이드는 도입 검토 자료에 있습니다. 자료 받기 →
구성과 옵션에 따라 사양이 달라질 수 있습니다. 이 사양으로 될지 애매하다면 공정 조건을 알려 주세요. 사양 상담하기카탈로그·자료 요청
04
전극 공정 적용
측정 정확도가 만드는 수율 차이
| 측정 방식 | 오차율 | 주간 오차 길이 |
|---|---|---|
| 접촉식 · Average | 1 % | 6,000 m / 주 |
| 접촉식 · Good | 0.5 % | 3,000 m / 주 |
| 접촉식 · Exceptional | 0.25 % | 1,500 m / 주 |
| 비접촉 | 0.05 % | 300 m / 주 |
접촉식 · Average
- 오차율
- 1 %
- 주간 오차 길이
- 6,000 m / 주
접촉식 · Good
- 오차율
- 0.5 %
- 주간 오차 길이
- 3,000 m / 주
접촉식 · Exceptional
- 오차율
- 0.25 %
- 주간 오차 길이
- 1,500 m / 주
비접촉
- 오차율
- 0.05 %
- 주간 오차 길이
- 300 m / 주
※ 라인 속도 100 m/min 기준 · 60분 × 20시간 × 5일 = 주 600,000 m 생산 조건에서 산출한 값입니다. 오차율이 곧 길이 손실로 환산되므로, 측정 정확도 차이가 그대로 수율과 원가에 반영됩니다.
- 다단 프레스
- 압연 전후 양극판·음극판의 코팅부와 무지부 길이를 전수 측정합니다. 2탭 길이와 압연에 따른 연신량을 함께 확인해 압연 조건을 관리합니다.
- 코터
- 건조 후 전극 윗면·아랫면의 코팅부와 무지부 길이, 그리고 윗면과 아랫면의 코팅 시작·끝 위치가 어긋난 길이를 측정합니다. 펄스 출력을 전극 표면을 촬영하는 비전 검사기의 트리거로 쓰면, 검사기가 찾은 불량이 전극 길이 방향 몇 m 지점인지 정확히 기록됩니다.
- 슬리터
- 전극 생산량(생산 길이)을 측정합니다. 프레스–슬리터–권취로 이어지는 구간을 같은 기준으로 집계해 공정 간 수율을 관리합니다.
- 릴프레스
- 전극 압연 후 생산량을 측정하고, 압연 전후 길이 차이로 연신량을 산출합니다.
- 릴리와인더
- 리와인딩 구간의 전극 생산량을 측정해 후공정 투입량과 대조합니다.
- 스택 슬리터
- 슬리팅 생산 길이를 측정합니다. 코터–스택 슬리터–릴프레스 구간의 수율 관리 기준으로 사용합니다.
05
자주 묻는 질문
Q1제품 표면이 광택이 있거나 재질이 바뀌어도 측정되나요?
레이저 도플러는 표면에서 산란된 빛의 주파수를 읽는 방식이라 재질과 색상에 크게 의존하지 않습니다. 다만 표면 상태에 따라 산란 신호 강도가 달라지므로, 코팅부·절연부·무지부처럼 성격이 다른 구간이 섞이는 라인은 사전 확인을 권장합니다.
Q2교정(Calibration)은 얼마나 자주 해야 하나요?
측정 기준이 레이저 파장과 빔 각도라는 물리적 상수이므로 주기적인 교정이 필요하지 않습니다. 마모되는 접촉부가 없어 값이 시간에 따라 표류하지 않는 점이 접촉식과의 핵심 차이입니다.
Q3라인이 멈추거나 되감길 때도 측정되나요?
SLR 계열(양방향)은 0 m/min부터 정·역방향을 모두 검출합니다. 되감기나 정지·재기동이 잦은 구간에는 양방향 모델을 적용합니다. 단방향 모델은 최소 속도 이상에서 동작합니다.
Q4기존 비전 검사기와 연동할 수 있나요?
펄스 출력을 비전 검사기(전극 표면 결함 검사 등)의 촬영 트리거로 사용할 수 있습니다. 엔코더 펄스를 입력받던 기존 검사기의 신호원을 대체하는 형태로 적용하는 사례가 많습니다.
06
도입 검토 자료
도입을 검토하실 때 필요한 내용을 따로 정리해 두었습니다. 요청하시면 메일로 바로 보내드리며, 받은 날부터 7일 동안 열람하실 수 있습니다.
- 01구성 선택 가이드센서와 소재 사이에 둘 수 있는 거리 · 라인의 이동 방향과 정지 · 라인 최고 속도 등 조건별로 고르는 구성
- 02전체 사양·옵션구성·옵션별 상세 사양 표 전체
- 03치수·설치확인된 치수·환경 조건과 설치할 때 챙길 것
- 04연동시스템 구성과 공정 제어 시스템 연결 방식
- 05유지보수·세척창 관리, 세척 옵션, 소모·교체 부품
- 06도입 절차데모 측정부터 설치·교육·운영 지원까지
적합성 검토
현재 라인의 길이 오차, 얼마나 되는지 확인해보세요
라인 속도와 가동 조건을 알려주시면 현재 접촉식 측정에서 발생 중인 예상 손실 길이를 산출해 비교 자료로 회신드립니다.