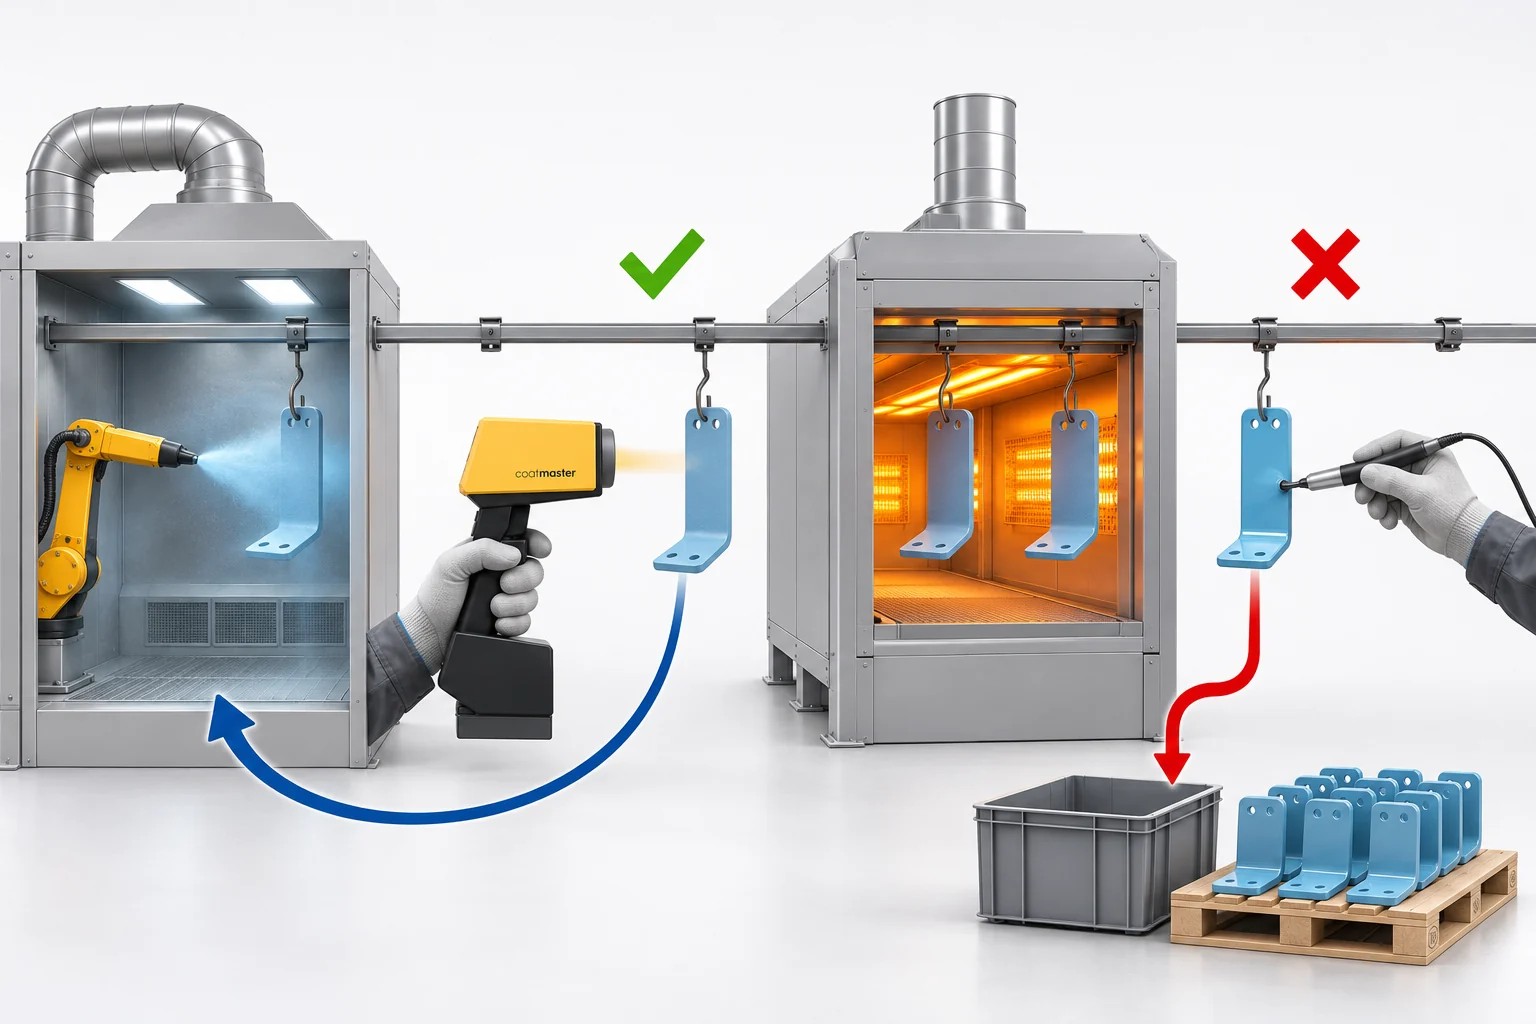
먼저 결론
- 경화 후 측정은 합격·불합격만 알려 줍니다. 도장 조건을 고칠 수 있는 시점은 오븐 앞입니다.
- 가루 상태의 도막은 접촉식 게이지로 재기 어렵습니다. 프로브가 도막을 망가뜨리고, 굽는 동안 두께가 줄어 환산 계수가 따로 필요합니다.
- 비접촉 광열식은 가루 상태에서 닿지 않고 잽니다. 다만 도료별 교정이 필요하고, 제조사 사양은 금속 기재 기준입니다.
도막 두께를 언제 재고 계신가요?
대부분의 분체도장 현장은 오븐을 통과한 뒤에 잽니다. 자기유도식이나 와전류식 게이지를 굳은 도막에 대고 찍습니다. 값은 정확하게 나옵니다. 문제는 그 값을 손에 쥐었을 때 부품이 이미 오븐을 지나왔다는 것입니다.
경화 후 측정이 주는 것은 판정입니다. 합격이냐 불합격이냐. 도장 현장에서 정작 필요한 것은 제어입니다. 지금 뿌리는 양이 맞는지, 조건을 올려야 하는지.
이 둘을 가르는 것은 장비 성능이 아니라 측정 시점입니다.
같은 측정값인데, 재는 위치에 따라 할 수 있는 일이 다릅니다
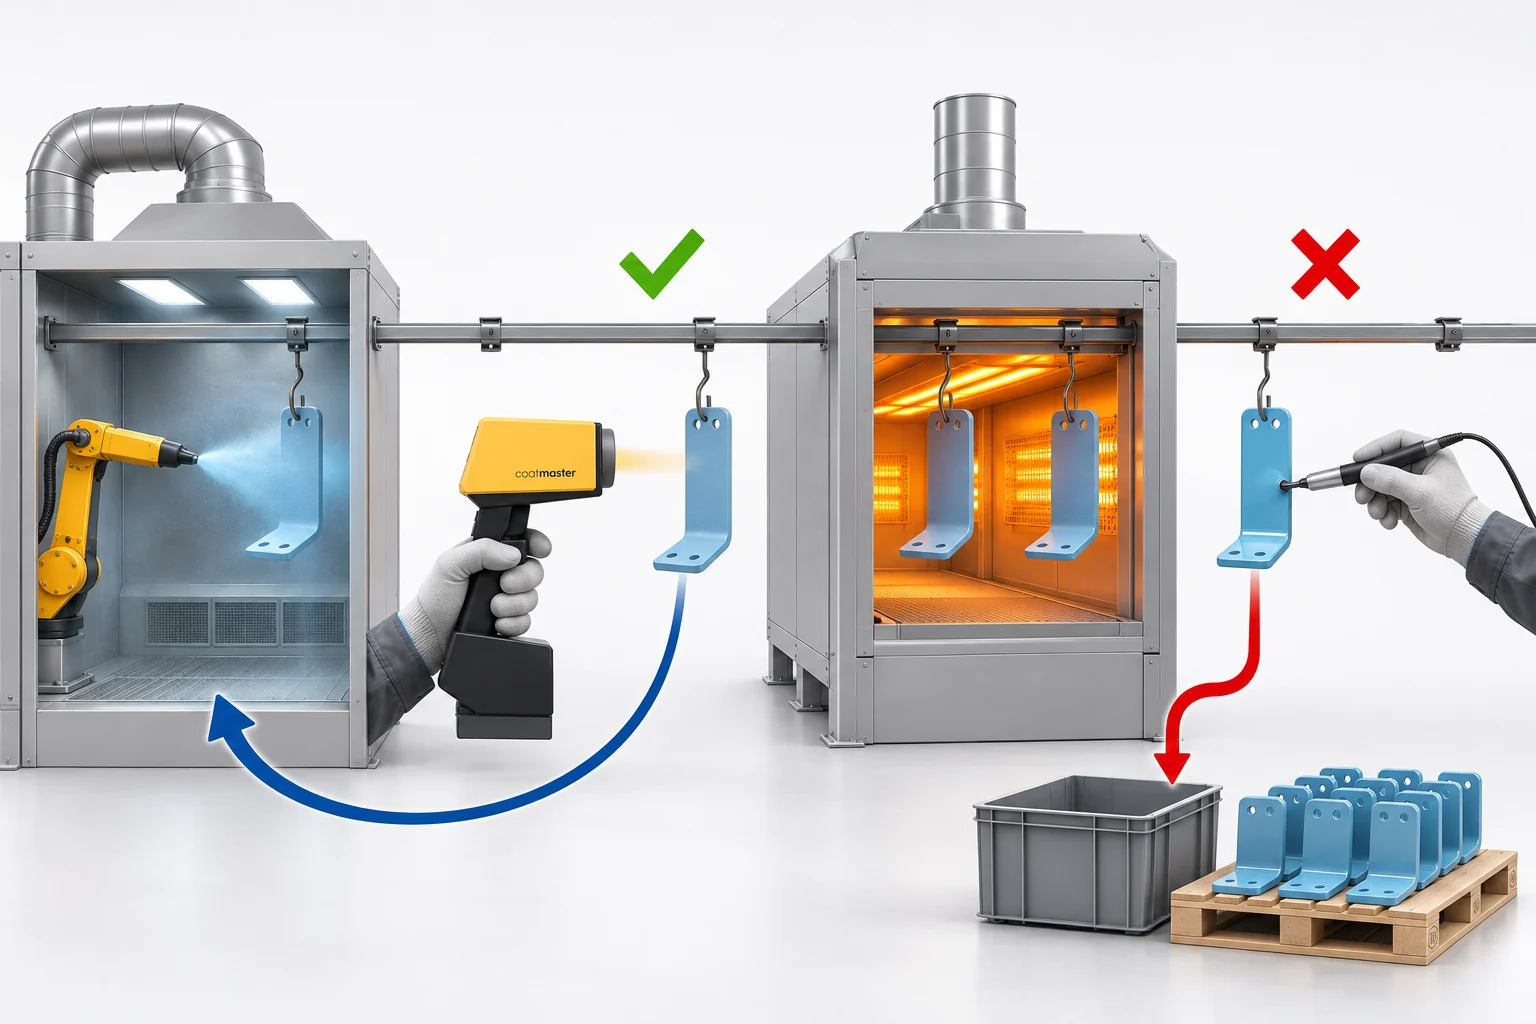
오븐 앞에서 재면 도장 부스로 되돌아가는 길이 있습니다. 오븐 뒤에서 재면 라인 밖으로 나가는 길만 남습니다.
오븐 앞에서 두께 이상을 발견하면 아직 가루입니다. 불어내고 다시 칠하면 됩니다. 부품 손실도, 추가 에너지도 없습니다. 더 중요한 것은 그 값이 도장 조건으로 되돌아간다는 점입니다. 건 전압, 토출량, 이송 속도를 그 자리에서 조정하면 뒤따라오는 부품은 고쳐진 조건으로 지나갑니다.
오븐 뒤에서 발견하면 선택지가 셋뿐입니다.
- 덧칠 후 재큐어링
- 벗겨 내고 재도장
- 스크랩
분체 큐어링은 보통 180200 °C 안팎에서 1020분입니다. 어느 쪽을 골라도 이미 쓴 도료와 이미 쓴 가스는 돌아오지 않습니다. 그리고 같은 조건으로 뿌린 뒤쪽 부품들이 이미 오븐 안에 줄지어 있습니다.
더 큰 비용은 불량이 아니라 '안전 마진'입니다
두께를 라인 위에서 확인할 수 없으면 사람은 두껍게 칩니다. 얇아서 불량이 나는 것보다 조금 더 쓰는 편이 낫다는 판단이고, 합리적인 선택입니다. 문제는 그 마진이 매일, 모든 부품에 쌓인다는 것입니다.
직접 계산해 볼 수 있습니다. 도료 사용량이 도막 두께에 비례한다고 단순하게 보면 이렇습니다.
더 쓰는 도료 비율 = (실제 평균 두께 − 목표 두께) ÷ 목표 두께
| 목표 두께 | 실제 평균 두께 | 더 쓰는 도료 |
|---|---|---|
| 60 µm | 70 µm | 약 17 % |
| 60 µm | 80 µm | 약 33 % |
| 80 µm | 100 µm | 25 % |
불량률 통계에는 이 숫자가 잡히지 않습니다. 전부 합격품이기 때문입니다. 그래서 재작업 비용은 눈에 띄어도, 마진으로 나가는 도료는 아무도 합산해 보지 않습니다.
측정기 제조사인 coatmaster는 굽기 전 측정으로 도료 사용량을 최대 30 % 줄일 수 있다고 제시합니다. 제조사가 내놓은 최대치이고, 실제 효과는 라인 규모와 도료 단가, 지금 마진을 얼마나 두고 있는지에 따라 달라집니다. 위 식에 우리 라인의 숫자를 넣어 보는 편이 더 정확합니다.
"그럼 굽기 전에 재면 되잖아요"
맞습니다. 그런데 기존 접촉식 게이지로는 그게 잘 안 됩니다. 벽이 두 개 있습니다.
벽 1 — 프로브가 도막을 파냅니다
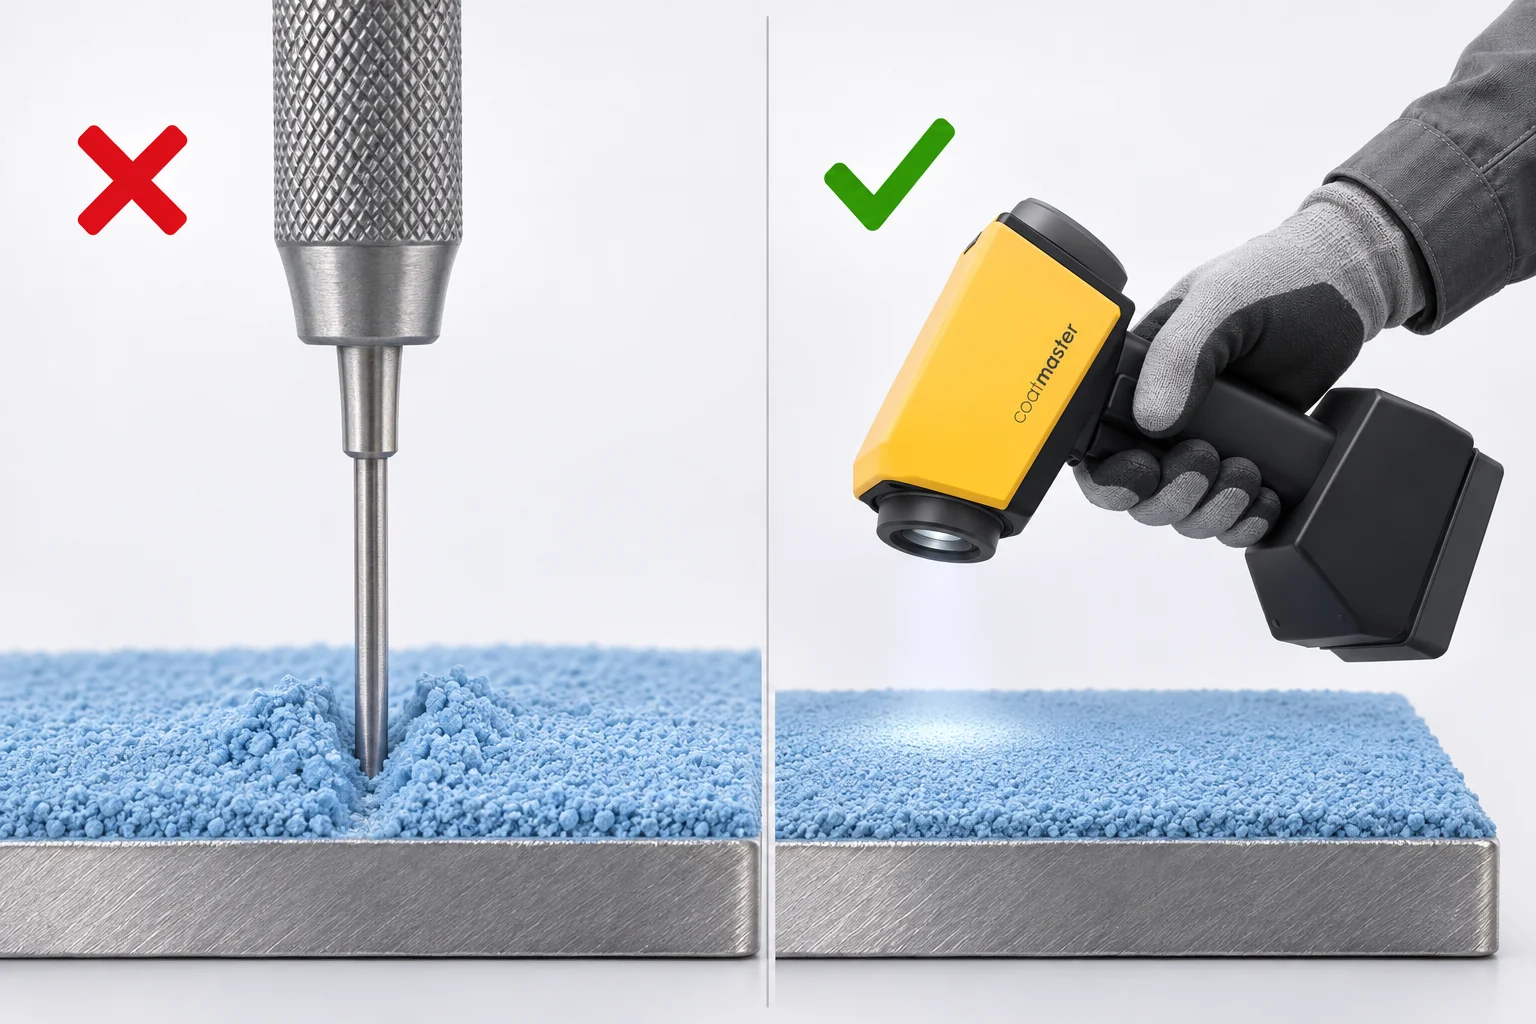
왼쪽: 핀 프로브가 닿은 자리에 골이 파이고 가루가 밀려납니다. 오른쪽: 빛만 닿고 도막은 그대로입니다.
경화 전 분체는 정전기로 얹혀 있는 가루입니다. 여기에 콤 게이지나 핀 프로브를 대면 도막이 눌리고 파입니다. 측정한 자리가 불량이 되니, 측정한 부품은 다시 칠해야 합니다.
측정하려고 재작업을 만드는 구조입니다. 그래서 전수 검사는커녕 샘플링도 부담스러워집니다.
벽 2 — 굽기 전 두께는 굽고 난 두께가 아닙니다
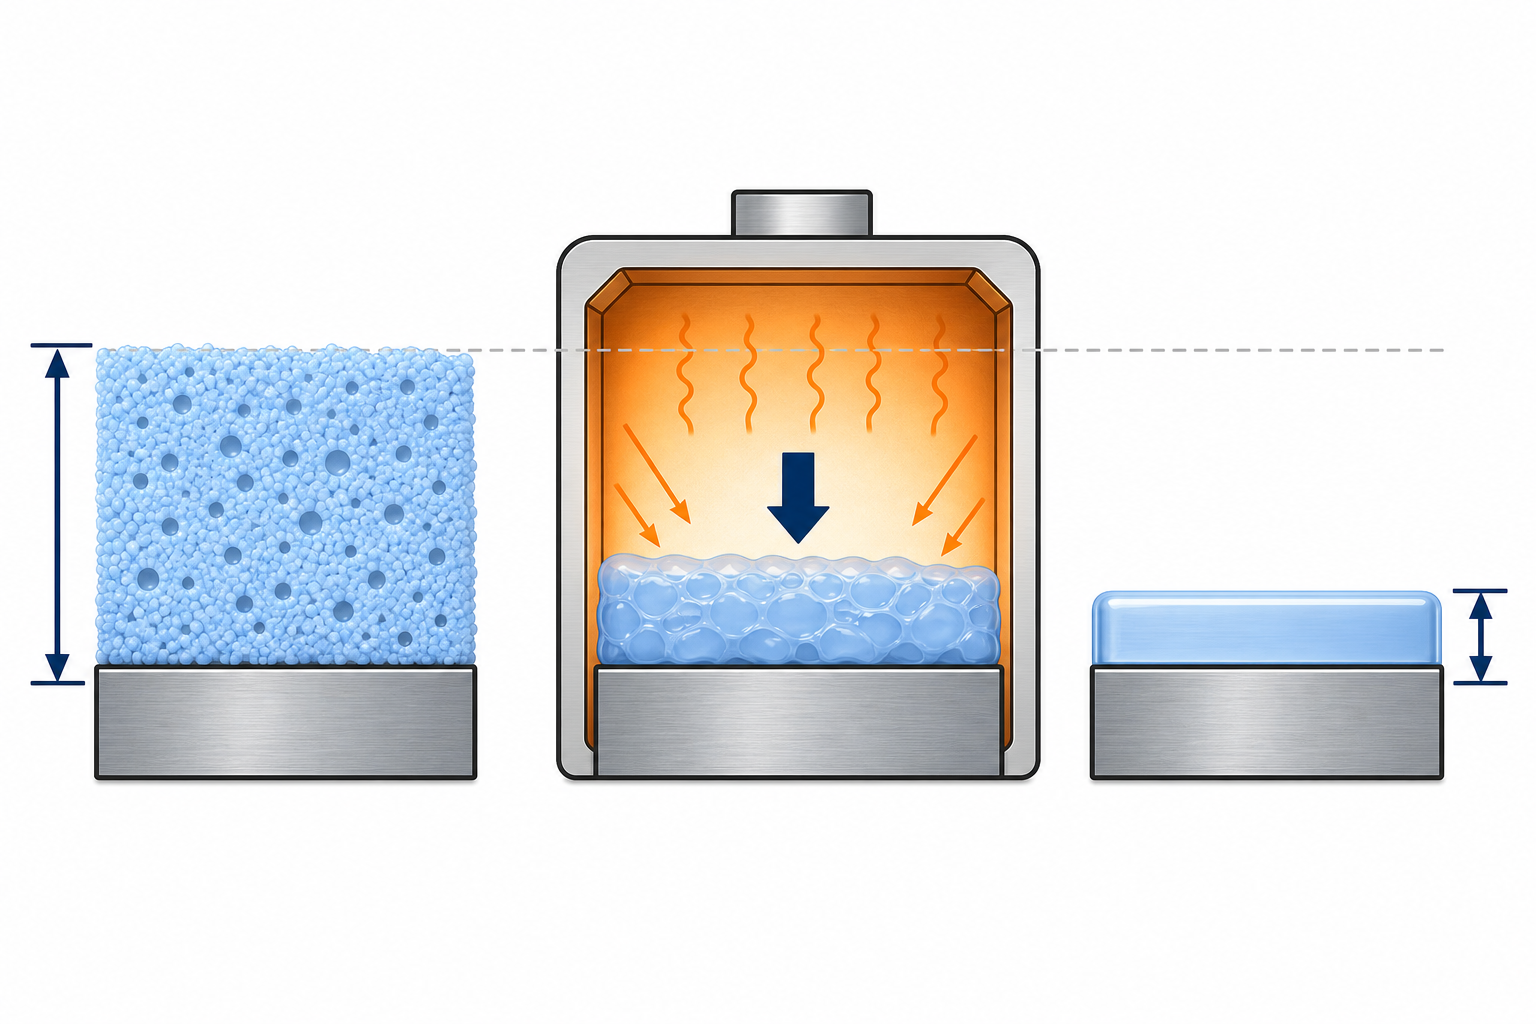
가루 상태의 공극이 큐어링에서 녹아 붙으며 사라집니다. 같은 도막인데 두께가 달라집니다.
자국을 감수하고 쟀다 해도 그 값은 최종 두께가 아닙니다. 분체는 굽는 동안 입자가 녹아 붙으면서 공극이 사라지고 층이 내려앉습니다.
그래서 굽기 전 값을 쓰려면 환산 계수가 필요합니다. 미경화 분체 두께 측정을 다루는 규격 ASTM D7378도 경화 후 두께를 예측하려면 환산 계수(reduction factor)를 따로 정하도록 요구합니다. 이 계수는 도료가 바뀌면 다시 잡아야 합니다.
광열식은 닿지 않고, 가루 상태에서 잽니다
비접촉 광열식(photothermal) 측정은 접근이 다릅니다. 짧은 빛 펄스로 도막 표면을 아주 살짝 데운 뒤, 그 열이 식는 속도를 적외선으로 읽습니다. 도막이 두꺼우면 천천히 식고 얇으면 빨리 식습니다. 식는 곡선에서 두께를 계산하는 방식입니다.
닿지 않으니 자국이 없습니다. 그래서 가루 상태 그대로, 측정한 부품을 다시 칠하지 않고 흘려보낼 수 있습니다. 색상에도 영향을 받지 않아 흰색 도료도 잽니다.
교정이 필요 없는 것은 아닙니다. 도료마다 열 특성이 달라서, 도료별로 교정 세트를 한 번 만들어 둡니다. 이때 기준값은 기존 접촉식 게이지로 잰 값을 씁니다. 접촉식 게이지는 버리는 것이 아니라 기준기 역할로 남습니다.
프로센이 공급하는 coatmaster 장비는 두 가지 형태입니다.
| 휴대형 (coatmaster Flex) | 3D 스캔형 (coatmaster 3D) | |
|---|---|---|
| 쓰임 | 라인 옆에서 원하는 지점을 찍어서 확인 | 부품 전체의 두께 분포를 한 장의 이미지로 확인 |
| 굽기 전 분체 | 5 ~ 300 µm | 30 ~ 300 µm |
| 굽고 난 뒤 | 5 ~ 500 µm | 30 ~ 500 µm |
| 한 번에 보는 범위 | 지점 (75 mm 거리에서 2 mm²) | 최대 2 m²까지 확장, 측정점 최대 640 × 512 |
| 반복 정밀도 | 상대표준편차 2 % 미만 ¹ | 상대표준편차 5 % 미만 |
| 각도 허용 | ± 70° | ± 70° |
| 측정 거리 | 50 ~ 150 mm | 10 ~ 120 cm |
| 움직이는 부품 | 가능 | 가능 |
¹ 60 µm 분체, 알루미늄 기재, 작업 거리 5 cm 조건의 제조사 값입니다.
± 70°라는 각도 허용이 실무에서 꽤 큽니다. 접촉식은 프로브를 수직으로 세워야 하는데, 휠이나 캘리퍼처럼 곡면과 요철이 섞인 부품에서는 그 자세가 안 나오는 지점이 많습니다.
장비 자체가 더 궁금하시면 coatmaster Flex 소개 글에 정리해 두었습니다.
이런 경우는 먼저 확인이 필요합니다
모든 라인에 바로 맞는 것은 아닙니다. 아래에 해당하면 샘플 측정부터 하는 것이 맞습니다.
- 플라스틱·복합재 부품. 제조사 사양표는 금속 기재 기준입니다. 기재가 열을 잘 전달하지 않으면 식는 곡선의 차이가 줄어들 수 있어, 실제 부품으로 확인해야 합니다.
- 굽기 전 도막이 300 µm를 넘는 후막. 굽기 전 측정 범위를 벗어납니다.
- 부스 안 설치. 휴대형은 방진 등급 IP50이고 운전 온도가 0 ~ 35 °C입니다. 부스 안이 아니라 부스 출구와 오븐 진입 사이에서 씁니다.
- 도료 종류가 매우 많은 라인. 도료별 교정 세트를 만들어야 하므로, 처음에 준비 시간이 듭니다.
정리: 경화 후 측정을 없애자는 얘기가 아닙니다
| 굽고 난 뒤 측정 | 굽기 전 측정 | |
|---|---|---|
| 알 수 있는 것 | 합격 / 불합격 | 지금 조건이 맞는지 |
| 이상 발견 시 | 재작업 · 재큐어링 · 스크랩 | 불어내고 재도장, 조건 조정 |
| 뒤따라오는 부품 | 이미 같은 조건으로 통과 | 고쳐진 조건으로 통과 |
| 접촉식으로 가능한가 | 가능 | 도막 훼손 + 환산 계수 필요 |
| 성격 | 사후 판정 | 사전 제어 |
출하 검사로는 경화 후 측정이 여전히 필요합니다. 다만 그것만 하고 있으면 공정을 고칠 기회는 매번 지나간다는 것입니다.
자주 묻는 질문
굽기 전 분체 도막 두께는 어떻게 재나요? 콤 게이지 같은 접촉식과, 초음파·광열 같은 비접촉식이 있습니다. 접촉식은 도막에 자국을 남기기 때문에 측정한 부품을 다시 칠해야 하는 경우가 많습니다. 비접촉식은 측정한 부품을 그대로 오븐에 넣을 수 있습니다.
굽기 전과 후의 두께는 얼마나 차이가 나나요? 도료에 따라 다릅니다. 그래서 일괄적인 숫자를 쓰지 않고, 같은 위치를 굽기 전과 후에 재서 도료별 환산 관계를 잡습니다. ASTM D7378이 이 절차를 다룹니다.
기존 접촉식 도막 두께 측정기는 필요 없어지나요? 아닙니다. 출하 검사와 비접촉 측정기 교정의 기준값으로 계속 씁니다. 역할이 "공정 관리"에서 "기준 확인"으로 바뀝니다.
플라스틱 부품의 도막 두께도 비접촉으로 잴 수 있나요? 제조사 사양은 금속 기재 기준이라, 플라스틱 부품은 실제 샘플로 측정해 보고 판단합니다. 부품을 보내 주시면 측정 가능 여부부터 확인해 드립니다.
액상(습식) 도장에도 쓸 수 있나요? 쓸 수 있습니다. 휴대형 기준으로 건조 전 습도막 5 ~ 300 µm, 건조 후 5 ~ 500 µm 범위를 잽니다.
더 보기
- 3D 코팅 두께 측정 시스템 — 부품 전체의 두께 분포를 한 번에 확인
- 휴대형 비접촉 도막 두께 측정기 — 라인 옆에서 굽기 전 분체·습도막을 바로 측정
- coatmaster Flex — 분체도장 라인의 도막 두께 — 장비 관점의 소개
우리 라인 조건에 맞는지는 실제 부품으로 시연 측정을 해 보면 가장 빨리 알 수 있습니다.
032-811-3457 · sales@prosen.co.kr